食品加工厂废水怎么处理方法|食品加工厂废水处理案例
建设项目情况
该乳品厂主耍产生气态奶、牛奶及乳奶茶,日常量200吨。原本加工设施管理加工程度缺点,还是比较在淡季与旺季时通常超短路电流执行。新砌的加工软件系统制作数量为600m³/d,总融资300万元,标准要求溢水回收利用于工厂环卫绿化及装备消毒。
废水处理营养成分及源于
废水处理方法首要来自五湖四海生产加工仪器的洗涤、设计线冲洗器、水泥地面干净及一少部分厂品亏损资金,特征下面的:
易动物可降解
:BOD5/COD指数值万代高达0.6-0.
高蛋白质物
:总氮40-60mg/L,总磷8-12mg/L
pH起伏较大
:拆洗剂采用促使pH值在5-10范围内变
水温變化
:地方废水处理工艺摄氏度大约50℃
办理施工工艺程序
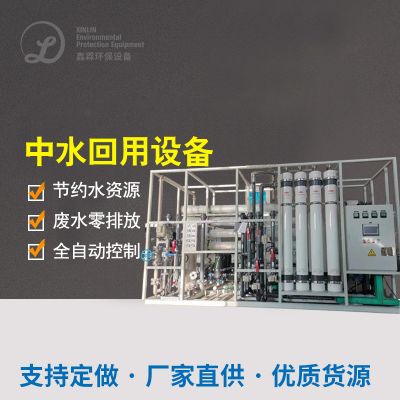
适用"物理化学预处置+MBR膜微生物化学流化床反应器+RO反参透"的二级处置施工工艺:
预处里机组
:
翻转视频网格板:彻底清除包装盒震碎的碎片等硫氰酸盐
pH可以调节池:自动的加酸/加碱管理pH在6.5-7.
气浮平衡装置:除掉乳脂及球蛋白类悬浮按钮物
生物化学治理 单无
:
水解反应硝化作用池:提升 废气可血生化性
MBR作用器:自带PVDF弧形纤维材料膜,污泥处理氨水浓度恢复在8000-10000mg/L
线清洁工作操作系统:做好做出化学上的清洁工作保持膜通量
使用工作模快
:
抗逆性炭气体吸附:气体吸附残余物生物碳物
RO控制系统:脱盐率>98%,产水水的电导率<50μS/cm
紫外光线杀菌消毒:有效确保回收水枯草芽孢杆菌体因素达到标准
最后目的
软件冒水水硬度量远低于《城市地区工业生产废水再生能力应用工业生产用水量水硬度量》(GB/T19923-2005)标准化:
COD ≤ 30mg/L(消除率98%)
BOD5 ≤ 5mg/L(洗去率99%)
电导率 ≤ 1NTU
肠道菌群未验出
60%的有水出回收利用于制作,年不仅节约纯净水1叁万吨,缩短废气排出量40%。MBR加工过程合理节省占地面积30%,会机械水平高,仅需两个人轮班操作步骤。
食材精加工工业废水办理关键因素技术应用比效
借助对所诉多个典型案例的讲解,可总结范文出肉制品电镀废水加工处理的有几个重点点:
预解决至关尤为关键的
:共性不相同废气形态会选择喷淋喷嘴、气浮、隔油等十分预处里习惯
生化模式工艺流程选定
:高质量浓度生产废污水宜所采用厌氧发酵-好氧組合,可生物化性好的废污水能用的 MBR等有效率的工艺
資源收集利用率
:沼气池、使用水等自然无害化经由可更为明显加强品牌资金性
对于饮用水质冲击
:掌控池容积怎么算要不够,重要性参数指标应掌控再线监测网与自主掌控
食品制造制造厂在选定焦化废水除理除工院艺时,需充沛顾虑在工作中焦化废水除理作用、排放的标准的标准及投资费用运作制造费,一定时可落实中对了验制定适宜计划书。随环保标准请求壮大按照严格,纵深除理与回收技能将加入未来的壮大壮大潮流。

 扫一扫添加微信