
189-2923-7076
189-2923-7076
项目背景与生产工况
某大型汽车零部件制造企业,其主要业务为汽车发动机缸体及缸盖的铸件生产。铸造车间作为核心生产区域,长期处于高温、高粉尘的运行状态。在熔炼、浇注、砂芯制造及冷却等环节中,会释放大量成分复杂的工业废气。随着国家环保标准的日益严格,该企业原有的简单布袋除尘加高空排放模式已无法满足现行的大气污染物排放标准,尤其是废气中的非甲烷总烃及刺激性气味屡次引发周边居民的投诉。为彻底解决污染问题,企业决定对铸造废气进行深度治理改造。
废气来源与特征分析
发动机缸体铸造产生的废气具有风量大、浓度波动大、成分复杂且伴有高温高湿的特点。具体而言,在熔炼工序中,冲天炉或中频炉会产生大量含有金属氧化物、烟尘及二氧化硫的烟气;在砂芯制造与浇注过程中,树脂砂及各类粘结剂在高温下发生复杂的物理化学反应,会释放出大量的非甲烷总烃、甲醛、苯酚以及氨气等有毒有害且带有强烈刺激性气味的气体;在冷却与落砂工序中,则主要弥漫着高浓度的细微粉尘。这些废气若未经有效处理直接排入大气,不仅严重危害车间工人的身体健康,还会对周边大气环境造成持久性破坏。
处理工艺选择与系统设计
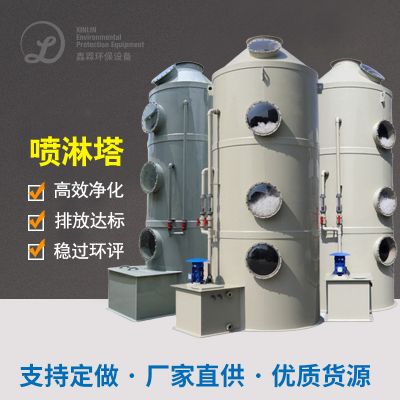
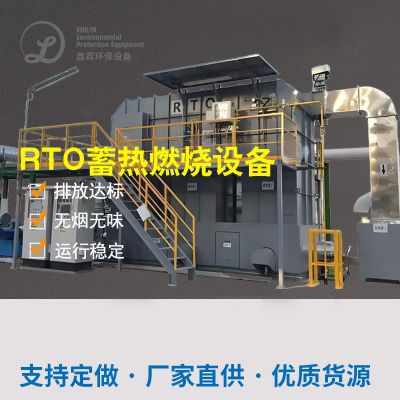
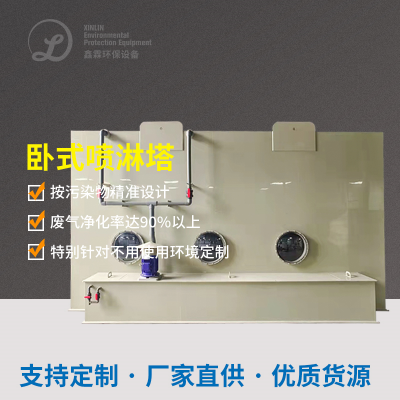
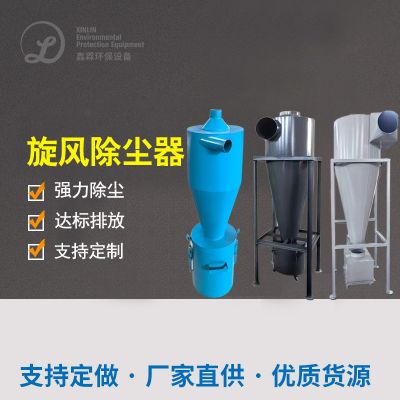
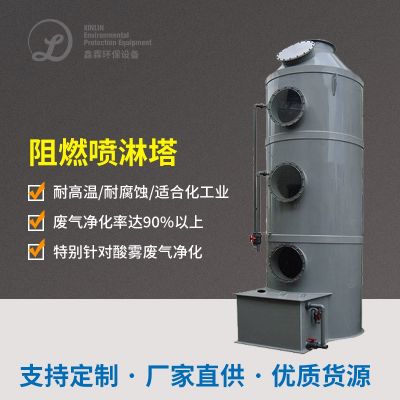
针对该类废气的特性,工程团队经过多方论证与模拟实验,最终确定了“旋风除尘+袋式除尘器+喷淋洗涤+蓄热式热力氧化炉(RTO)”的组合处理工艺。整体系统设计遵循了分级治理、对症下药的原则。
运行效果与综合效益
该套系统投入运行后,整体运行稳定可靠。经第三方权威检测机构现场采样分析,排气筒出口的非甲烷总烃排放浓度远低于国家及地方严苛的排放标准限值,苯系物、甲醛等特征污染物的去除率均达到百分之九十九以上,原本刺鼻的异味完全消除。从经济效益来看,RTO系统的高效蓄热能力使得系统的热回收率达到百分之九十五以上,在正常生产工况下,仅依靠有机物自身的燃烧热值即可维持炉温,天然气消耗量极低,大幅削减了企业的日常能源支出。此外,系统采用全自动化PLC控制,无需过多人工干预,降低了人力成本。此次改造不仅帮助企业顺利通过了环保验收,也极大地改善了车间及厂区周边的空气质量,取得了良好的环境效益与社会效益。
 扫一扫添加微信