品牌历史背景
:
总产量100万吨小粒猪饲料,客服网络投诉外面怪味凸显
主要情况:制粒一系列冷却段废液含醛类、硫醚类物
改革创新方式
:
预工作
:变凉空调抽湿塔(有机废气体温从85℃降落到40℃)
核心思想工艺设计
:
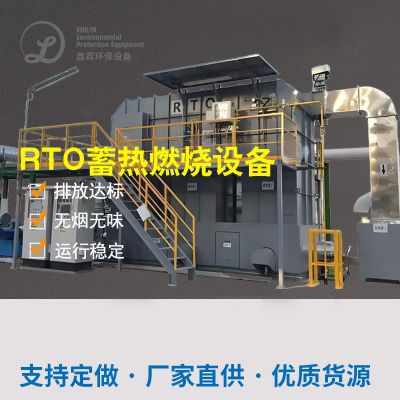
RTO蓄热自燃(VOCs清除率98%)
纳米技术TiO2光促使辅助性进行处理(葡萄糖氧化小分子结构臭气熏天有机物)
智慧控住
:跟据手机在线监测技术数据显示智能调整自燃温度因素(650-800℃)
进行功效
:
甲醛味道客户投诉减轻95%,非甲烷气体总烃排放出<20mg/m³
设备占地积面積控制成本30%(适用开式RTO设计方案)
四、的行业市场现状与未來变化趋势
某些词料企业的废气处理存在的三个大客户的痛点:
枝术输入度低
:30%企业会选用其它的产业方案设计,导致作业不维持
监控标准体系异常
:仅15%商家装在线免费监测网机
首次污染破坏风险分析
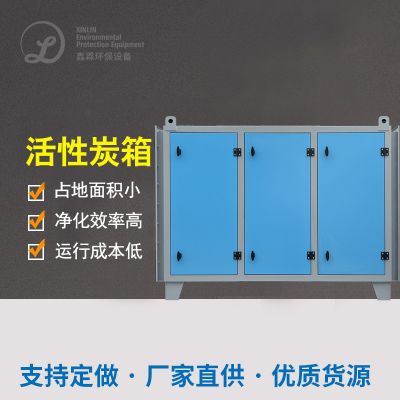
:废旧活力性炭、洗洁污水处里不规范性
选择防止计划书路线
:
成长型型企业的
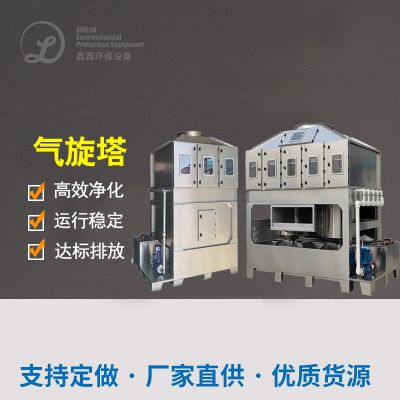
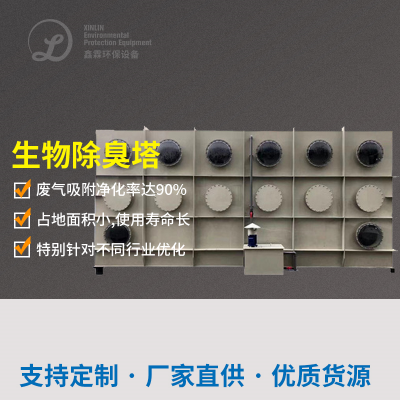
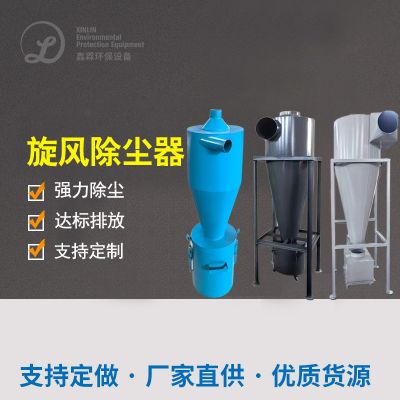
:漩风收尘+生物工程滤池组和(投资费用<十万元,启用制造费低)
超大型公司企业
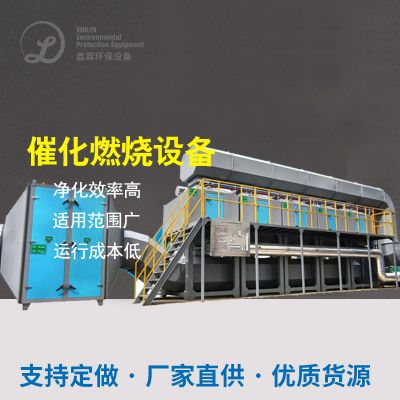
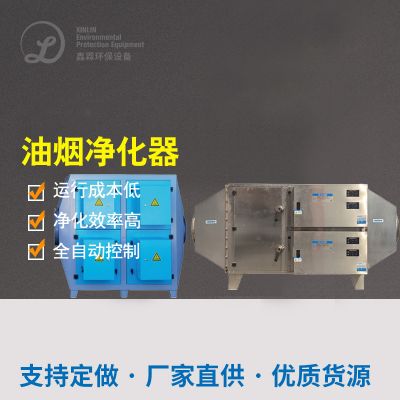
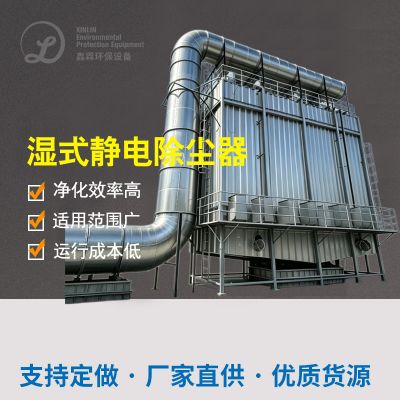
:除静电除灰+RTO/CO组和(適合高氧化还原电位有机废气治理,热环保再生资源回产出率高)
明天工艺未来发展趋势是指:
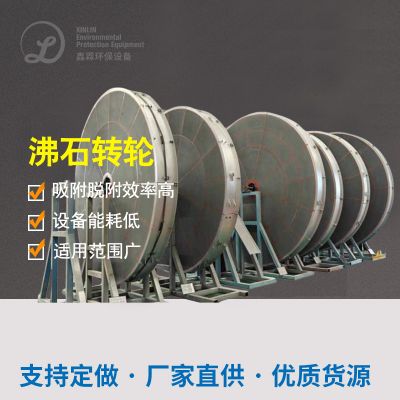
团伙筛转轮提液
:采中用较低浓度值辛苦量工程
等阴离子体合体方法
:进行处理含硫异味固体的新契合点点
AI智力房产调控
:顺利通过算法流程图予测烟粉尘震荡并自然调整运营运作
五、总结报告
伺料制作废水治理需遵守"分质预治理、多能力分工协作、功效首选"规则。从实际的案例分析不难发现,完成建设项目的关联性源于:
精准服务具体分析排放物的成分(建意优秀行72个钟头连续式监测方案)
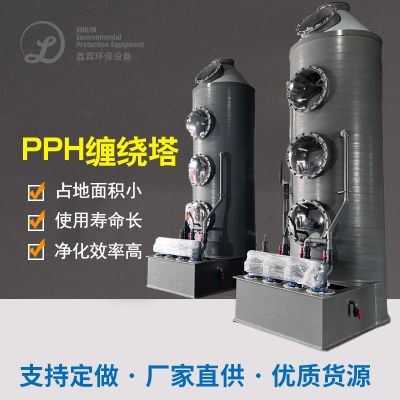
决定抗水分子含量骚扰的机器设备在材质(如有机玻璃钢工艺塔体、疏水滤布)
构建长久定期检查制度(如亲水性炭一月更新、生物体菌株第三季度补投)
跟着健康标趋严(如《腐臭味被污染排出标》GB14554-2023颁布),行业内将加速度向环境循环经济、自动化化解决品牌战略转型。提倡品牌在新健工程时预定10%-20%的有机废气解决工作能力冗余系统,以对付将来扩产或标升降供需。

 扫一扫添加微信